Задача
Данные о производстве лежали на разных уровнях и в разных системах. План, спецификации и материалы — в ERP. Температуры, давления, расходы и состояния агрегатов — в PLC и SCADA. Химический анализ — в лабораторной системе. Часть событий и отклонений вообще не попадала в машинный вид: её записывали в сменные журналы.
Из-за этого фактическое состояние плавки приходилось собирать вручную. Информация запаздывала. Хуже того, причины отклонения было трудно связать с конкретным сырьём, режимом или операцией: к моменту, когда отклонение становилось заметным, последовательность событий восстанавливали по памяти смены и разрозненным записям.
Решение
Разделение ответственности между системами. MES не пыталась заменить собой ERP, SCADA или лабораторию. Каждому уровню назначена своя зона: ERP держит коммерческие и ресурсные данные, SCADA управляет оборудованием, LIMS отвечает за результаты анализов, а MES становится источником правды по исполнению производства и связывает остальных общим технологическим маршрутом и идентификатором единицы продукции.
Сбор данных с оборудования. Промышленные шлюзы подключались к PLC и SCADA по OPC UA, Modbus и доступным интерфейсам агрегатов. Они снимали температуру, давление, расход газов и энергии, массу материалов, режимы, аварийные сигналы. На самом шлюзе данные приводились к единому времени и единицам измерения, проверялись на допустимые диапазоны и буферизовались при потере связи. Поэтому нестабильный канал между цехом и центральной системой не оставлял дыр в истории. В центр уходили и непрерывные ряды, и производственные события: начало операции, загрузка материала, отбор пробы, остановка, завершение этапа.
От заказа до маршрутной карты. ERP передаёт в MES заказ, марку стали, объём, спецификацию и плановый срок. MES создаёт производственные задания, назначает агрегаты и формирует электронную маршрутную карту. Оператор на рабочем месте видит текущий этап, допустимые параметры, обязательные проверки и следующую операцию. Та же карта ведёт человека и сразу фиксирует достоверный производственный факт, поэтому отдельный ввод «для отчётности» не нужен.
Генеалогия плавки. Каждая плавка получает сквозной идентификатор, к которому привязываются партии сырья, фактические добавки, параметры оборудования, лабораторные пробы, ручные действия, простои и дальнейшее движение металла. Это и есть прослеживаемость: от готовой продукции назад до исходных материалов и условий каждого технологического этапа.
Лаборатория внутри процесса. MES автоматически формирует задания на отбор проб и передаёт их в LIMS. Результаты химического анализа возвращаются в карточку плавки и сравниваются с допустимыми диапазонами марки. При отклонении система останавливает переход на следующий этап, показывает несоответствие и запускает согласованный сценарий корректировки. Контроль качества учитывает технологические пределы, обязательность проб, причины отклонений, разрешения ответственных специалистов и повторную обработку. Паспорт качества собирается из фактических данных плавки.
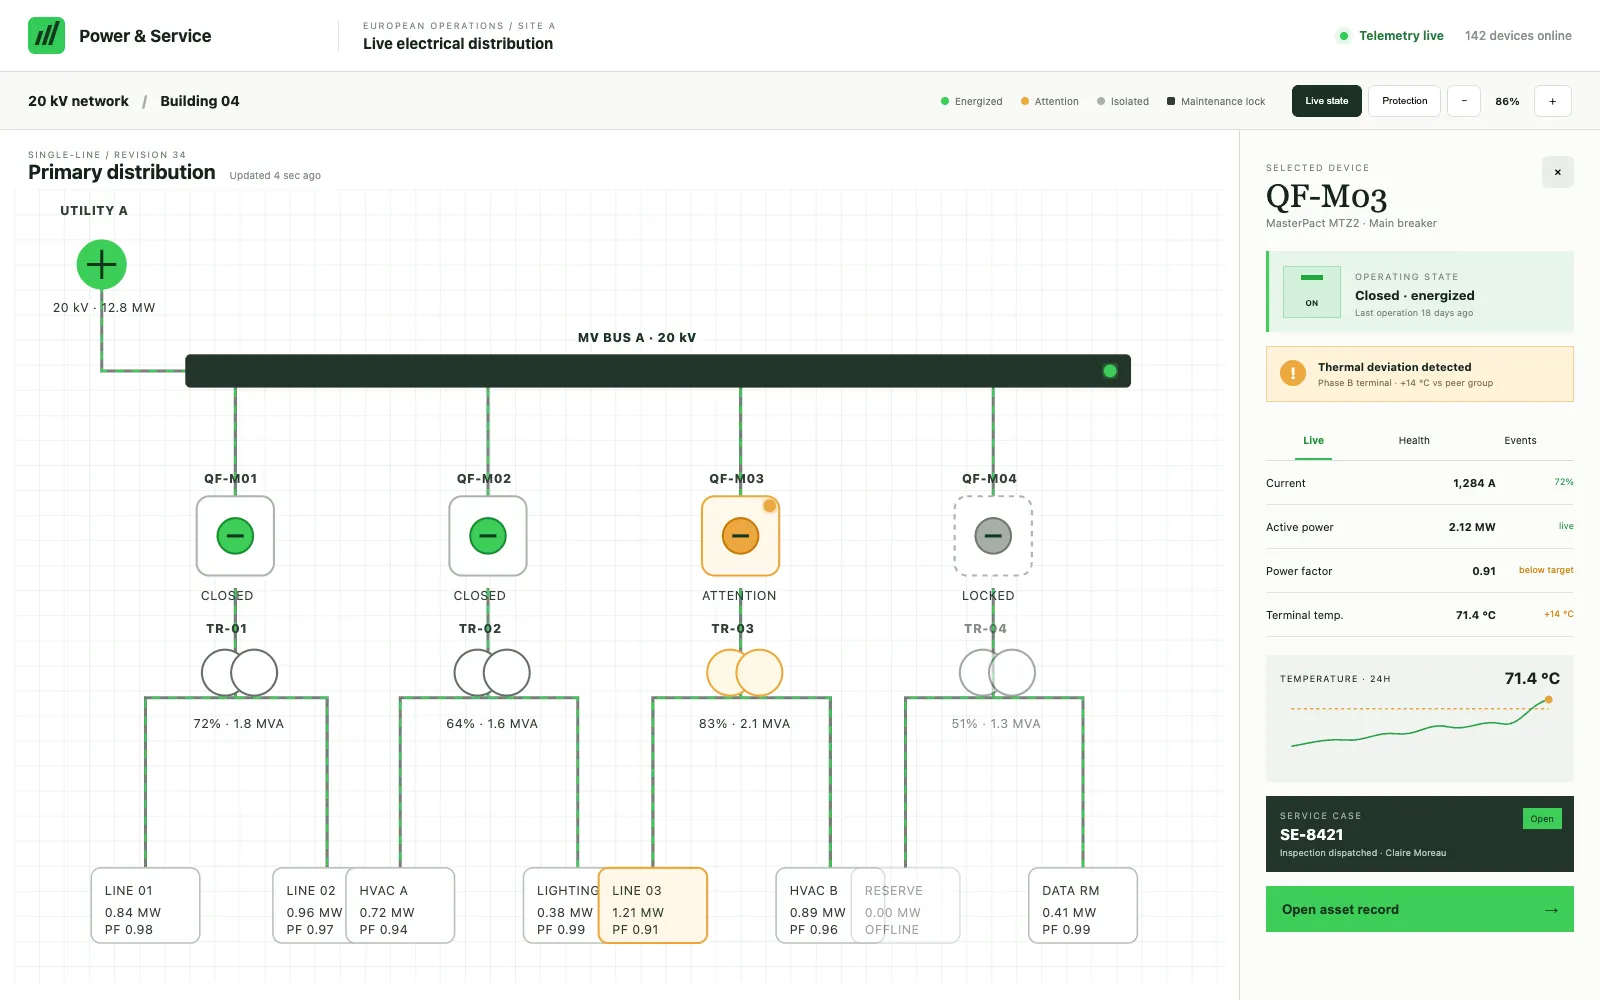
Диспетчеризация и разбор причин. Диспетчер видит очередь заказов, состояние агрегатов, текущие плавки, простои, отставание от графика и незавершённые операции. Электронный сменный журнал фиксирует передачи между сменами, замечания и ручные решения. Отчёты показывают производительность, длительность цикла, загрузку оборудования, расход сырья и энергии, причины простоев, повторные операции и выход годного. Поскольку события, тренды датчиков и результаты лаборатории лежат на одной временной шкале, разбор причин сразу начинается с анализа, без предварительного сбора данных.
Результат
ArcelorMittal получила единую цифровую цепочку от производственного заказа до подтверждения выпуска. Состояние производства стало видно в реальном времени: где идёт плавка, чем занят агрегат, что стоит и почему.
Расход материалов и результат лаборатории теперь связаны с конкретной плавкой, и на вопрос «из-за чего получился этот металл» можно ответить без расследования: по любой единице продукции разворачивается полная история технологических событий, ручных решений и лабораторных подтверждений. Паспорт качества при этом собирается из фактических данных, а не восстанавливается по сменным журналам после выпуска.